Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Provincia di Jiangsu


Il trattamento termico per la fusione è un ciclo termico controllato applicato dopo la solidificazione per modificare la microstruttura di un metallo fuso e ottenere le proprietà meccaniche, lo stato di tensione residua e la stabilità dimensionale richiesti. Per la maggior parte dei getti di acciaio e altolegati questo non è un optional; è il passaggio che trasforma una parte grezza in un componente ingegneristico affidabile.
Cos'è il trattamento termico nella fusione dei metalli?
Fondamentalmente, il trattamento termico consiste in tre fasi: riscaldare il getto a una temperatura definita, mantenerlo lì per un periodo noto come “ammollo” e quindi raffreddarlo a una velocità controllata. Le velocità di riscaldamento e raffreddamento, la temperatura di picco e il tempo di immersione determinano la microstruttura finale. Per gli acciai al carbonio, l’obiettivo è solitamente l’austenitizzazione intorno a 850–950 °C, seguita da un percorso di raffreddamento scelto deliberatamente. Per l'acciaio inossidabile e le superleghe, il processo può includere il trattamento della soluzione a temperature più elevate e il successivo invecchiamento per far precipitare le fasi di rafforzamento.
- Velocità di riscaldamento controllata per evitare shock termici e distorsioni.
- Il tempo di ammollo dipende dallo spessore della sezione, non solo dal peso della parte.
- Velocità di raffreddamento selezionata in base al prodotto di trasformazione richiesto: ferrite, perlite, bainite o martensite.
Perché il trattamento termico è importante per le fusioni?
Il trattamento termico è importante perché trasforma la struttura dendritica e segregata come fusa in una matrice più uniforme con la resistenza, la duttilità e la stabilità richieste dalla specifica. Senza di essa, una fusione mantiene un elevato stress interno e proprietà meccaniche inferiori.
- Sollievo dallo stress residuo per evitare distorsioni durante la lavorazione e il servizio.
- Proprietà meccaniche migliorate , compresa la resistenza alla trazione, il carico di snervamento, la resistenza all'impatto e la duttilità.
- Durezza controllata per resistenza all'usura o facilità di taglio.
- Migliore lavorabilità attraverso una struttura più morbida e consistente.
- Stabilità a lungo termine per parti esposte ad alte temperature, come rulli di forni e apparecchi per trattamenti termici.
Processoi comuni di trattamento termico per le fusioni
Ogni processo di trattamento termico è definito da un percorso tempo-temperatura e la scelta tra questi è determinata dalla microstruttura e dalle proprietà finali desiderate. La tabella seguente riassume i cicli più comuni per i getti di acciaio; i parametri esatti dipendono sempre dal tipo di lega, dallo spessore della sezione e dalle specifiche applicabili.
| Process | Intervallo di riscaldamento tipico | Metodo di raffreddamento | Scopo principale |
|---|---|---|---|
| Ricottura | 850–950 °C | Fornace fredda | Ammorbidimento e lavorabilità |
| Normalizzazione | 850–950 °C | Aria fresca | Affinamento del grano e maggiore resistenza |
| Tempra | 850–950 °C | Tempra con olio, acqua o polimeri | Indurimento |
| Temperamento | 150–650 °C | Raffreddare l'aria o il forno | Riduzione dello stress e regolazione della tenacità |
| Allevia lo stress | 550–650 °C | Lento freddo | Rimozione delle tensioni residue |
| Invecchiamento del trattamento della soluzione | 980–1200 °C 480–900 °C | Età dissetante | Indurimento delle precipitazioni |
L'uniformità della temperatura all'interno del carico è più importante del setpoint sul controller. Una differenza di 10–20 °C tra il centro e il bordo del carico può modificare la durezza finale del pezzo di diversi HRC. Ecco perché ottimizzazione del design del vassoio di trattamento termico per l'uniformità della temperatura del forno è uno dei miglioramenti di qualità più convenienti che una fonderia possa apportare.
Come scegliere il giusto ciclo di trattamento termico
Parti dalle proprietà meccaniche richieste e dalla scheda tecnica della lega, non da una ricetta generica. Ciò è particolarmente importante per i getti perché la struttura grezza è già influenzata dalle dimensioni della sezione e dalle condizioni di raffreddamento nello stampo.
Grado di lega
La scheda tecnica del materiale riporta la temperatura di austenitizzazione o di solubilizzazione consigliata. La composizione chimica e il carbonio equivalente determinano la temprabilità.
Sezione Geometria
Le sezioni pesanti richiedono tempi di immersione più lunghi e velocità di raffreddamento più lente. Le transizioni brusche dovrebbero essere protette con un raffreddamento controllato.
Proprietà dell'obiettivo
La specifica definisce la durezza, la resistenza alla trazione, l'allungamento o la resilienza. Il ciclo deve essere selezionato per raggiungere quell'intervallo con la struttura fusa effettiva.
Ambiente di servizio
Le applicazioni ad alta temperatura, corrosive o soggette a forte usura richiedono considerazioni speciali come la stabilizzazione, l'indurimento per precipitazione o i trattamenti superficiali.
Per i getti utilizzati in ambienti ad alta temperatura, come rulli di forni, componenti di forni o attrezzature per trattamenti termici, il ciclo dovrebbe anche stabilizzare la struttura contro lo scorrimento e l'ossidazione a lungo termine. È qui che conta l’esperienza con le leghe resistenti al calore: una fonderia che cola e tratta termicamente regolarmente questi materiali sa come bilanciare resistenza e duttilità.
Attrezzature per il trattamento termico: la variabile trascurata
Gli strumenti per il trattamento termico influenzano direttamente l'uniformità di riscaldamento e raffreddamento, la distorsione delle parti e la produttività dei lotti, quindi meritano la stessa attenzione ingegneristica del programma del forno.
Cestelli sovrapponibili per forni a pozzo
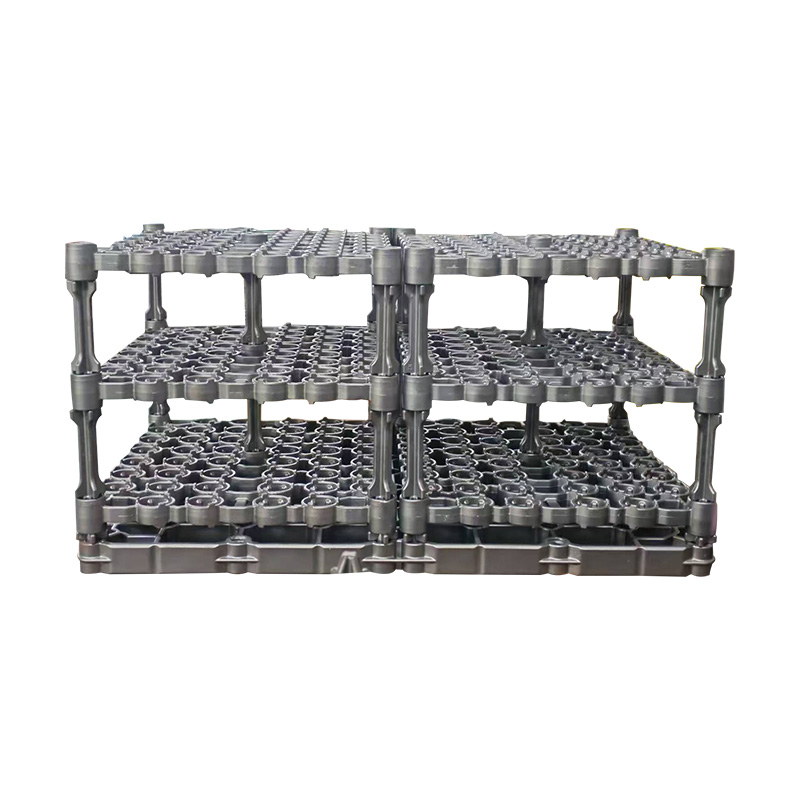
Un cestello impilabile migliora l'utilizzo del forno e l'uniformità della temperatura lasciando percorsi di gas aperti tra gli strati. I forni verticali a pozzo sono comuni per lotti di getti di piccole o medie dimensioni e a cestello per forno a vasca impilabile può essere impilato su due o tre livelli senza sacrificare l'uniformità della temperatura.
 Cestello impilabile per trattamento termico OEM / ODM per forno a pozzo Fornitore, azienda Come cestello impilabile per trattamento termico in Cina per fornitore di forni di tipo pozzo e società OEM/ODM, Xinghua Jinniu trattamento termico personalizzato professionale... Visualizza il prodotto →
Vassoi base e controllo dell'area di contatto
Un vassoio di base con area di contatto ridotta previene punti caldi e freddi locali e rappresenta un fattore critico per l'uniformità termica. A vassoio base in fusione di acciaio inossidabile utilizza aperture e supporti rialzati per ridurre l'ingombro di contatto mantenendo stabile la parte. La relazione tra area di contatto e flusso di calore è discussa ulteriormente in questo articolo tecnico su design dell'area di contatto del vassoio di base .
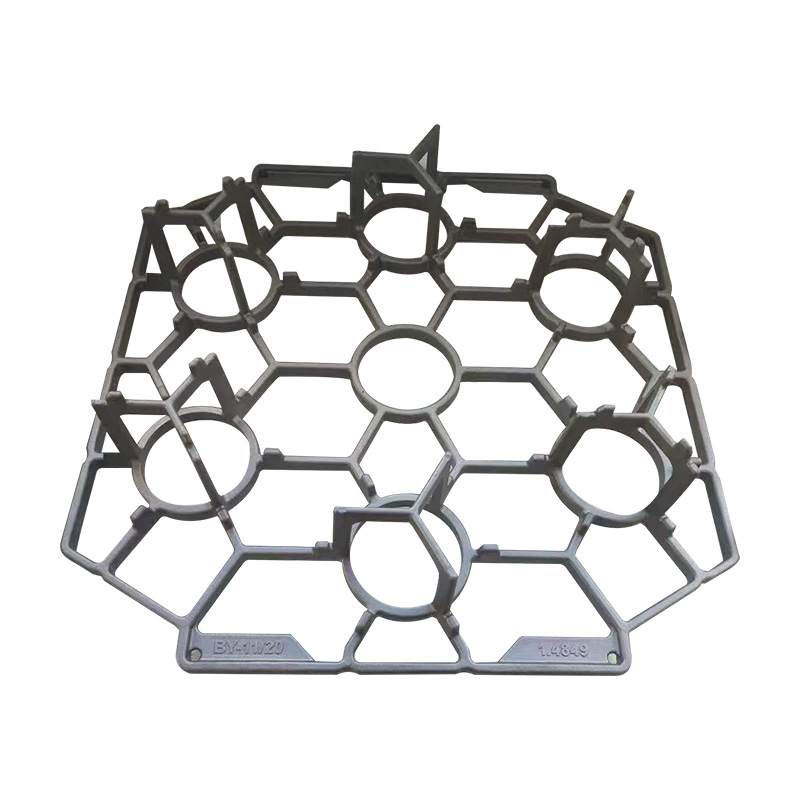 Fornitore di vassoi base in fusione di acciaio inossidabile OEM / ODM, azienda Come fornitore cinese di vassoi di base in fusione di acciaio inossidabile e società OEM / ODM, Xinghua Jinniu vassoio di base in fusione di acciaio inossidabile personalizzato professionale. ... Visualizza il prodotto →
Cornici di materiale per geometrie complesse
I telai del materiale sostengono la parte in punti definiti senza bloccare l'atmosfera del forno, prevenendo cedimenti e migliorando il flusso di calore. A telaio in materiale per il caricamento del trattamento termico può essere progettato per adattarsi al contorno della parte, mantenendo la fusione nella sua forma corretta lasciando il resto della superficie aperto all'atmosfera del forno.
 Fornitore di telai per materiali per trattamento termico con fusione di precisione OEM / ODM, azienda Come fornitore cinese di telai per materiali per trattamento termico di fusione di precisione e società OEM/ODM, Xinghua Jinniu fusione di precisione personalizzata professionale... Visualizza il prodotto →
Tutte e tre le soluzioni sono esse stesse fusioni di precisione in acciaio inossidabile resistente al calore, prodotte secondo gli stessi controlli di qualità delle parti che trasportano. La produzione interna consente di regolare rapidamente la geometria dell'attrezzatura quando un cliente introduce una nuova famiglia di parti.
Difetti comuni del trattamento termico e come evitarli
I difetti più comuni del trattamento termico sono riconducibili a un riscaldamento non uniforme, un raffreddamento incontrollato o un ambiente instabile del forno e ciascuno di essi può essere prevenuto modificando il processo e le attrezzature.
- Distorsione causato da un riscaldamento non uniforme o da un raffreddamento troppo rapido. Un fissaggio e un preriscaldamento adeguati riducono il rischio.
- Cracking a causa dell’elevato stress termico. Ridurre la severità del raffreddamento e progettare angoli interni acuti.
- Ossidazione e decarburazione ad alta temperatura. Per gli acciai ad alto contenuto di carbonio e per gli acciai per utensili è necessaria l'atmosfera protettiva o il vuoto.
- Durezza non uniforme causato da una scarsa densità di carico o dal posizionamento della termocoppia. Riconfigurare il carico e migliorare la circolazione del gas.
Durante il trattamento termico sotto vuoto, anche la pulizia dell'attrezzatura e la composizione del materiale influiscono sul comportamento di degassamento del carico. Il effetto degasante dei vassoi di trattamento termico sotto vuoto può modificare la qualità della superficie dei pezzi, pertanto molti cicli di vuoto includono una permanenza prolungata per consentire all'attrezzatura e alle parti di rilasciare il gas adsorbito.
Domande frequenti
Tutti i getti necessitano di trattamento termico?
No. Le fusioni in ghisa grigia spesso vengono eseguite così come sono fuse e alcune parti in alluminio vengono fuse in una condizione che già soddisfa le specifiche. Tuttavia, la maggior parte dei getti di acciaio, ghisa duttile e componenti altolegati necessitano di almeno un ciclo termico per soddisfare i requisiti di proprietà meccaniche.
Qual è la differenza tra ricottura e normalizzazione?
La ricottura raffredda lentamente la fusione nel forno, producendo una struttura morbida, ferritico-perlitica, ideale per la lavorazione. La normalizzazione si raffredda all'aria, producendo una perlite più fine e una resistenza più elevata. Scegli la normalizzazione quando hai bisogno di migliori proprietà meccaniche e la ricottura quando hai bisogno della massima morbidezza.
È possibile ripetere il trattamento termico?
Sì, ma non senza rischi. Cicli ripetuti possono causare crescita dei grani, decarburazione superficiale o incrostazioni eccessive. Se il primo ciclo non raggiunge la durezza target, spesso la parte può essere nuovamente trattata termicamente una volta, ma il fornitore deve prima valutare la microstruttura e le condizioni della superficie.
Come può un acquirente verificare che una fusione sia stata trattata termicamente correttamente?
Richiedi il certificato del trattamento termico con grafici tempo-temperatura, risultati di durezza e, dove richiesto, dati di prove di trazione o resilienza. Un fornitore affidabile può anche mostrare il registro del forno e lo standard utilizzato. Se la fusione successivamente si deforma durante la lavorazione, la distensione potrebbe essere stata saltata o accorciata.
Il modo più conveniente per ottenere un trattamento termico corretto è selezionare un fornitore di getti che controlli l'intero ciclo del trattamento termico, compreso il fissaggio, il caricamento dei lotti e la verifica. Presso Xinghua Jinniu Machinery Manufacturing Co., Ltd., il trattamento termico fa parte dello stesso sistema di qualità della fusione, fusione e finitura, quindi il ciclo, le attrezzature e i dati di ispezione rimangono sotto lo stesso tetto.