Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Provincia di Jiangsu


Supponiamo che il tuo frantoio a urto stia masticando i martelli più velocemente di quanto il tuo team di manutenzione possa scambiarli. Non sei solo. Per qualsiasi dispositivo di urto ad albero orizzontale, il martello è l'elemento soggetto a usura più costoso del rotore e la sua metallurgia determina sia il costo per tonnellata che il programma dei tempi di fermo. Questa guida spiega le famiglie di leghe, le differenze del processo di fusione e i fattori operativi che decidono se un set di martelli dura 50 o 500 ore.
Cosa sono i martelli e perché sono importanti?
I martelli per il frantumatore a urto sono componenti soggetti a usura sostituibili montati sul rotore di un frantumatore a urto ad albero orizzontale (HSI). Mentre il rotore gira ad alta velocità, i martelli colpiscono la roccia in arrivo e la scagliano contro i grembiuli d'urto all'interno della camera di frantumazione. Il materiale si frattura all'impatto e i martelli assorbono l'abrasione continua e il carico d'urto durante tutto il ciclo.
Poiché costituiscono il punto di contatto principale con l'alimentazione, i martelli rappresentano il principale fattore di costo in qualsiasi operazione di frantumazione a urto. Una scelta inadeguata della lega può raddoppiare il budget per le parti soggette ad usura, mentre un processo di fusione errato può causare incrinature o rotture premature che danneggiano il rotore stesso. Capire come sono realizzati i martelli non è un dettaglio tecnico opzionale; è la differenza tra una produzione prevedibile e riparazioni di emergenza ricorrenti.
Principali tipologie metallurgiche di martelli
Non tutti i martelli sono uguali. Le fonderie formulano diverse sostanze chimiche per leghe per bilanciare la resistenza all'usura con la tenacità e ciascuna formulazione ha una finestra operativa specifica. I quattro tipi dominanti nel mercato statunitense sono l'acciaio ad alto contenuto di cromo, l'acciaio martensitico, l'acciaio al manganese e i compositi arricchiti con ceramica.
Coltelli alti cromati
I martelli ad alto contenuto di cromo contengono un'elevata percentuale di cromo, generalmente superiore al 20%, che forma carburi di cromo duri in tutta la microstruttura. Ciò conferisce loro un'eccellente resistenza all'abrasione contro rocce contenenti silice e asfalto riciclato. Il compromesso è la tenacità: un alto contenuto di cromo è fragile e sensibile al metallo indesiderato. Un'armatura d'acciaio vagante o una punta da trapano possono rompere un'alta barra cromata con un solo impatto.
Miglior utilizzo: frantumazione secondaria o terziaria di mangimi altamente abrasivi con pezzatura superiore controllata, come asfalto, granito o ghiaia ricca di quarzo. Evitare queste barre nelle applicazioni primarie in cui è probabile che il metallo infrangibile entri nella camera.
Barre martensitiche
I martelli in acciaio martensitico vengono trattati termicamente per produrre una matrice martensitica dura e tenace. Offrono una resistenza agli urti significativamente migliore rispetto all'alto contenuto di cromo, pur garantendo una durata d'usura rispettabile. Le leghe martensitiche sono la scelta predefinita per il riciclaggio del calcestruzzo, i detriti di demolizione e qualsiasi alimentazione in cui armature o reti metalliche rappresentano un pericolo realistico.
Il problema è la sensibilità metallurgica. I gradi martensitici a basso contenuto di carbonio richiedono un processo di fusione pulito e un trattamento termico preciso. Impurità o raffreddamento inadeguato possono ridurre la durezza di diversi punti Rockwell C, motivo per cui il metodo di fusione è più importante per questa lega che per qualsiasi altra.
Martelli in acciaio al manganese
L'acciaio al manganese, spesso chiamato acciaio Hadfield, è il materiale per martelli più resistente disponibile. Si indurisce sotto l'impatto, il che significa che la superficie diventa più dura mentre assorbe energia. Ciò lo rende eccezionalmente resistente alla rottura anche in caso di alimentazione molto grande e di forte contaminazione di metalli estranei.
Ma l’incrudimento ha un prezzo: l’acciaio al manganese ha la resistenza all’usura più bassa dei quattro tipi in condizioni puramente abrasive. Si usura rapidamente quando si frantumano materiali fini e granulosi senza un'elevata energia d'impatto. Utilizzatelo per la frantumazione primaria di rocce da tenere a medio-dure come il calcare, o laddove un'alimentazione sovradimensionata distruggerebbe qualsiasi altra lega.
Barre di colpo migliorate in ceramica
I martelli potenziati con ceramica combinano una base ad alto contenuto di cromo o martensitico con inserti ceramici incorporati, solitamente disposti a nido d'ape o come colonne di allumina rinforzata con zirconio. La fase ceramica fornisce un'estrema resistenza all'usura abrasiva, mentre la base in acciaio mantiene una robustezza sufficiente per gestire i normali carichi di impatto.
Questa è l'opzione premium per le applicazioni ad alta usura. Negli alimenti abrasivi come l'asfalto ad alto contenuto di silice, le barre di composito ceramico possono durare da due a tre volte più a lungo rispetto alle barre standard ad alto contenuto di cromo. Il costo iniziale è più elevato, ma il costo per tonnellata spesso va a favore dell'operatore.
Confronto in breve
| Tipo di lega | Resistenza all'usura | Robustezza | Migliore dimensione del mangime | Tolleranza ai metalli vaganti |
|---|---|---|---|---|
| Cromo alto | Alto | Basso | Da piccolo a medio | Povero |
| Martensitico | Medio | Bene | Medio to large | Bene |
| Acciaio al manganese | Basso to medium | Eccellente | Da grande a molto grande | Eccellente |
| Migliorato con la ceramica | Molto alto | Medio | Da piccolo a medio | Giusto |
Fattori chiave che influiscono sulla durata dell'usura della barra di soffiaggio
Selezionare la lega giusta è solo metà dell'equazione. Lo stesso martello può funzionare in modo molto diverso a seconda di come viene alimentato e utilizzato il frantoio. Ecco le variabili che contano di più.
Dimensioni alimentazione
Le particelle di alimentazione più grandi generano forze di impatto maggiori quando colpite dal rotore. Se il tuo feed supera le dimensioni del progetto, hai bisogno di una lega più resistente come la martensitica o il manganese. Una barra ad alto contenuto di cromo con un ruolo primario di frantumazione cederà prematuramente, non perché l'abrasione sia troppo elevata, ma perché il carico d'urto supera la sua resistenza alla frattura.
Abrasività e contenuto di silice
La roccia con un alto contenuto di quarzo o SiO₂ è molto più abrasiva del calcare tenero. Come regola generale, maggiore è il contenuto di silice, più duro deve essere il martello. Per alimentazioni ad alto contenuto di silice, le barre ad alto contenuto di cromo o arricchite con ceramica sono le uniche opzioni economiche. Per i materiali morbidi e non abrasivi, una lega più resistente come l'acciaio al manganese può effettivamente offrire un valore complessivo migliore nonostante la sua minore durezza.
Multe per contenuto e umidità
Il materiale fine nell'alimentazione accelera l'usura agendo come graniglia abrasiva tra il martello e i grembiuli di impatto. Ammortizza inoltre gli urti, riducendo lo stress che innesca l'incrudimento nell'acciaio al manganese. L'elevata umidità provoca effetti simili favorendo l'accumulo di argilla. Se il tuo feed contiene un'elevata percentuale di fini, valuta la possibilità di effettuare un pre-screening o di passare a una lega più resistente all'usura.
Velocità del rotore e rapporto di frantumazione
Una maggiore velocità del rotore aumenta l'energia d'impatto e il tasso di usura. Un elevato rapporto di frantumazione significa più cicli di impatto per tonnellata, il che riduce anche la durata del martelletto. Gli operatori che necessitano di una gradazione di prodotto specifica spesso la ottengono attraverso le impostazioni di velocità e intervallo, ma queste impostazioni influiscono direttamente sui costi di usura. Esiste sempre un compromesso tra la forma del prodotto e il consumo dei martelli.
Rischio di metalli vaganti
Qualsiasi flusso di alimentazione che possa contenere armature, benne o strumenti di perforazione richiede una lega ad elevata tenacità. La soluzione migliore è installare un separatore magnetico e un metal detector prima del frantoio, ma nessun sistema è affidabile al 100%. Se il metallo vagante raggiunge i tuoi martelli, una fragile barra cromata alta si frantuma; una barra di manganese o martensitica solitamente sopravvive con danni localizzati.
Processo di fusione: perché determina la qualità del colpo
Due martelli con la stessa chimica nominale possono funzionare in modo completamente diverso a causa del metodo di fusione. La chimica della lega viene decisa durante la fusione, ma la microstruttura finale, la solidità interna e la qualità della superficie vengono determinate dal modo in cui il metallo fuso viene colato e solidificato.
Colata in sabbia e fusione in schiuma persa
La fusione in sabbia, in particolare lo stampaggio in sabbia di resina, è il processo tradizionale per parti soggette ad usura di alta qualità. Produce una struttura densa e priva di difetti con una buona finitura superficiale, che è esattamente ciò che richiedono le qualità martensitiche a basso contenuto di carbonio. Gli stampi in sabbia di resina mantengono bene la forma e consentono un raffreddamento controllato, riducendo il rischio di microrestringimenti o strappi caldi.
La colata a schiuma persa, chiamata anche colata con modello evaporativo, offre vantaggi in termini di costo dello stampo e flessibilità geometrica. È eccellente per forme complesse e produzione in grandi volumi di parti soggette ad usura standard. Tuttavia, la struttura della schiuma si decompone e rilascia gas durante la colata, che può causare accumulo di carbonio o inclusioni negli acciai a basso tenore di carbonio. Per questo motivo, le fonderie esperte sono caute nell'utilizzare la schiuma a perdere per i martelli martensitici. È perfettamente adatto per leghe ad alto contenuto di cromo e altre formulazioni in cui il contenuto di carbonio è già elevato.
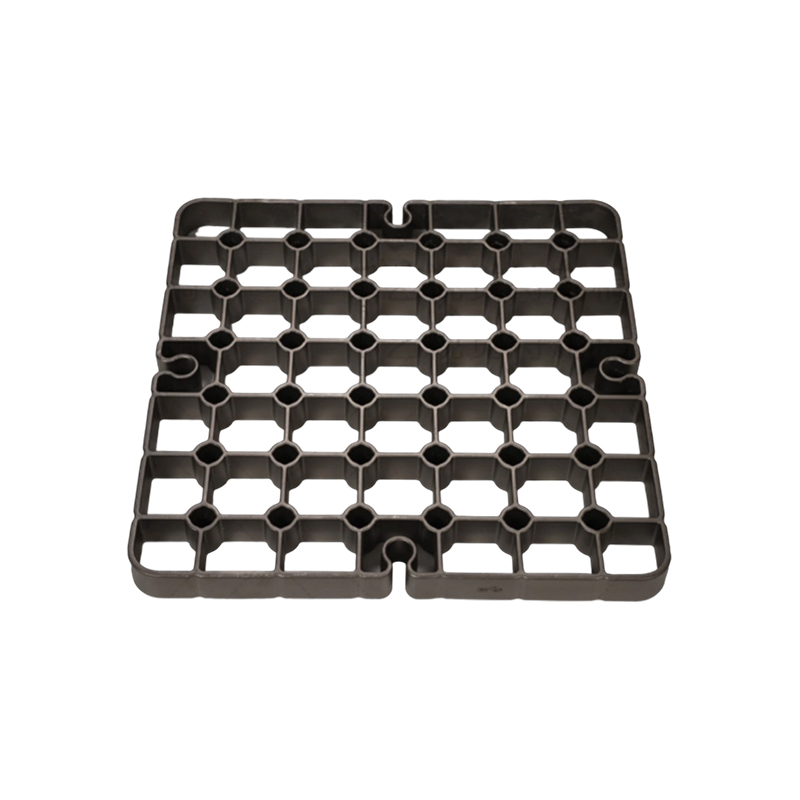
Nella nostra fonderia combiniamo processo di colata in sabbia di resina per parti soggette ad usura con le nostre capacità di fusione della schiuma perdute per abbinare il giusto processo a ciascuna lega. Un esempio della nostra produzione di schiuma persa è getti di acciaio resistenti all'usura per applicazioni ad alta abrasione come piastre della griglia e parti più fredde, che devono affrontare urti e sollecitazioni di abrasione simili a quelle dei martelli.
 Fornitore di piastre per griglia di raffreddamento a griglia di fusione in schiuma persa, azienda Xinghua Jinniu Machinery Manufacturing Co., Ltd. è fornitore e azienda cinese di piastre per griglia di raffreddamento a griglia di fusione in schiuma persa, specializzato ... Visualizza il prodotto →
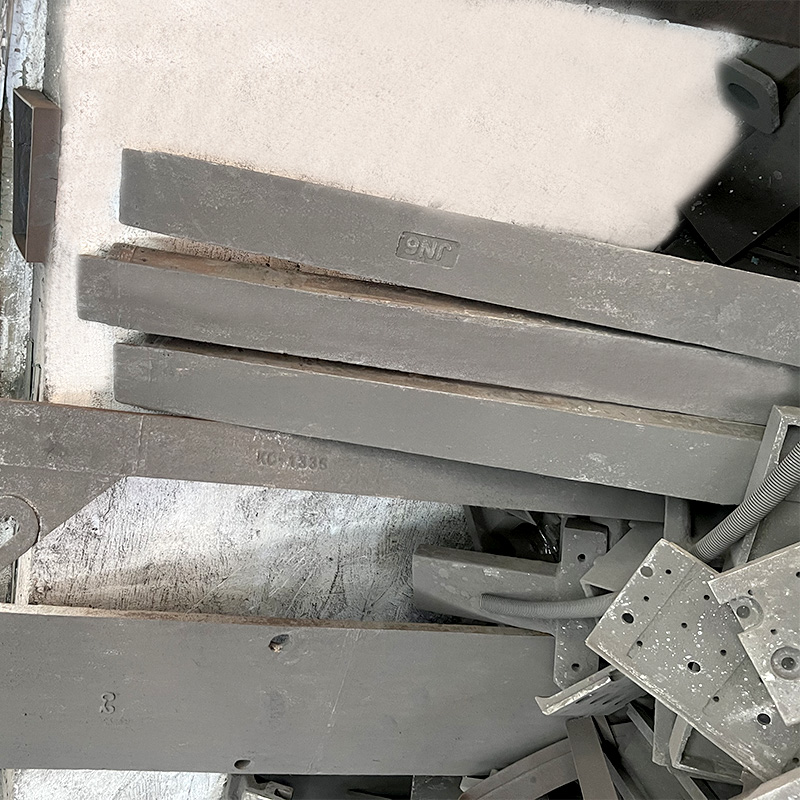
 Produttori di soluzioni di colata in sabbia di resina, fabbrica Xinghua Jinniu Machinery Manufacturing Co., Ltd. è un produttore e fabbrica cinese di soluzioni di colata in sabbia di resina, offriamo materiali durab... Visualizza il prodotto →
Controllo delle leghe e pratica di fusione
La fonderia deve controllare con precisione i livelli di carbonio, cromo, molibdeno, nichel e titanio. Una chimica fuori specifica di pochi decimi di punto percentuale può modificare la durata dell'usura del 20% o più. Un fornitore affidabile utilizzerà la spettrometria di emissione ottica per verificare ogni calore prima del versamento.
Trattamento termico
Dopo la fusione, il martello deve essere austenitizzato, raffreddato e rinvenuto per ottenere l'equilibrio di durezza e tenacità specificato. Il trattamento termico non è un passaggio generico; deve essere personalizzato in base alla lega esatta e in genere prevede l'utilizzo di dispositivi specializzati. Quando valuti un produttore, chiedi informazioni sul suo soluzioni di attrezzature per il trattamento termico e la loro capacità di controllare i tassi di raffreddamento. Un trattamento termico adeguato può fare la differenza tra una barra che si usura lentamente e una che si scheggia o si rompe durante il servizio.
Ispezione di qualità
Cercare un fornitore che esegua test di durezza su ogni lotto, test ultrasonici o radiografici per difetti interni e ispezioni metallografiche per confermare la struttura del carburo. Senza questi controlli acquisti chimica, non qualità.
Come prolungare la durata utile della barra di soffiaggio
Una volta installato il martello giusto, diverse pratiche operative possono aumentarne notevolmente la durata operativa.
Utilizzare design reversibili e simmetrici
Un martello simmetrico ha superfici di usura identiche su entrambi i lati. Quando il bordo anteriore è usurato fino al limite massimo, la barra viene capovolta e il bordo posteriore non utilizzato diventa il bordo di lavoro. Ciò raddoppia effettivamente la durata di una singola barra. I produttori più seri di martelli offrono questo design come standard.
Ruota le barre di colpo al momento giusto
Sostituire o capovolgere le barre prima che la superficie usurata raggiunga l'area di bloccaggio. L'utilizzo di un martello troppo lungo consente al corpo del rotore e ai morsetti di entrare in contatto con l'alimentazione, causando gravi danni al frantoio. Imposta un intervallo di ispezione settimanale e misura il profilo di usura con un semplice misuratore.
Controlla l'alimentazione
La pre-vagliatura rimuove le particelle fini che causano un'abrasione eccessiva. Un separatore magnetico e un rilevatore di metalli riducono il rischio di residui di metallo. Il controllo della dimensione massima del mangime impedisce di sovraccaricare i martelli con l'energia che non sono stati progettati per assorbire.
Abbina le impostazioni del frantoio al materiale
Regolare la velocità del rotore e la distanza tra le piastre in base alle effettive proprietà del mangime. La frantumazione di materiali più morbidi a velocità più elevate comporta uno spreco della durata del martelletto. Al contrario, una velocità troppo lenta per la roccia dura riduce l’efficienza di frantumazione e fa sì che il materiale sfreghi contro le barre, il che è più abrasivo di un impatto pulito.
Conclusione: scegliere un fornitore affidabile di martelli
I giusti martelli per le applicazioni di frantumazione a urto combinano la corretta metallurgia, un processo di fusione che garantisce il pieno potenziale della lega e un controllo di qualità costante. Inizia caratterizzando il tuo mangime: abrasività, dimensioni del mangime, umidità e rischio di metalli residui. Ciò restringerà la scelta della lega. Quindi valuta i fornitori in base al processo di fusione e ai metodi di verifica, non solo al prezzo preventivato.
In qualità di fonderia professionale di acciaio legato resistente all'usura, Jinniu Casting ha l'esperienza metallurgica e i molteplici processi di fusione necessari per produrre parti soggette ad usura del frantoio a urto, tra cui componenti di fusione di acciaio legato ad alto carico per applicazioni impegnative. Operiamo secondo i sistemi di gestione ISO9001 e ISO14001 con spettrometria interna, test di durezza e ispezione dei difetti. Se avete bisogno di una formulazione di leghe personalizzata o di lotti di qualità costante per le vostre operazioni di frantumazione, scopri di più sulle nostre capacità di fonderia e contattaci con i disegni delle parti soggette ad usura e le specifiche dei materiali.
 Fornitore di cappucci per cuscinetti per colata centrifuga durevole, azienda Xinghua Jinniu Machinery Manufacturing Co., Ltd. è un fornitore e un'azienda cinese di cappucci per cuscinetti in fusione centrifuga durevole, specializzato in ... Visualizza il prodotto →