Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Provincia di Jiangsu


ASTM A494/A494M è la specifica normativa per i getti di nichel e leghe di nichel prodotti per servizi resistenti alla corrosione. Definisce i limiti di composizione chimica, le proprietà meccaniche minime, le condizioni di trattamento termico e le regole di riparazione-saldatura per gradi che vanno dal nichel puro alle leghe nichel-rame, nichel-molibdeno e nichel-cromo-molibdeno. Se stai ordinando involucri di pompe, corpi di valvole, giranti o raccordi per processi chimici, impianti petrolchimici, sistemi marini o apparecchiature per il controllo dell'inquinamento, citare ASTM A494 nell'ordine di acquisto è il modo più chiaro per fissare il materiale, i test e i criteri di accettazione prima dell'inizio della produzione.
Cosa copre ASTM A494/A494M
Lo standard si applica ai getti realizzati con leghe in soluzione solida a base di nichel e ricche di nichel, dove il requisito di progettazione principale è la resistenza alla corrosione piuttosto che la resistenza alle alte temperature. Copre le famiglie di leghe utilizzate negli ambienti di processo più aggressivi:
- Nichel: CZ100
- Nichel-rame e nichel-rame-silicio: M35-1, M35-2
- Nichel-rame-carbonio: M30C
- Nichel-molibdeno: N7M, N12MV
- Nichel-cromo: CY40
- Nichel-molibdeno-cromo: CW-6M, CW-12MW
- Nichel-molibdeno-cromo con niobio: CW-6MC
La specifica stabilisce inoltre i requisiti generali per i tagliandi di prova, la lavorazione, l'ispezione, la certificazione e le condizioni alle quali vengono forniti i getti. Come la maggior parte degli standard sui materiali ASTM, A494 è un documento di consenso: produttori e acquirenti lo utilizzano come linguaggio tecnico condiviso durante la quotazione, la produzione e l'accettazione finale.
ASTM rivede A494/A494M regolarmente, quindi l'edizione è importante. La revisione 2024, ad esempio, è stata ritirata nell’aprile 2026, motivo per cui i team di procurement dovrebbero sempre confermare quale edizione è attiva al momento dell’ordine. La specifica è ampiamente adottata anche al di fuori dell'industria privata; il Dipartimento della Difesa degli Stati Uniti lo ha adottato ufficialmente nell'ottobre 2021 per l'utilizzo nei contratti di equipaggiamento militare.
Gradi di leghe di nichel nella norma ASTM A494 e loro applicazioni tipiche
Ciascuna designazione ASTM A494 riguarda uno specifico meccanismo di corrosione, quindi la conclusione pratica è semplice: abbinare la famiglia di leghe alla chimica del processo, alla temperatura e al livello di cloruro prima di ordinare. La scelta della qualità sbagliata è la causa più comune di rottura prematura dei getti in leghe di nichel.
| Designazione | Famiglia in lega | Condizioni tipiche del servizio | Componenti comuni del cast |
|---|---|---|---|
| CZ100 | Nichel commercialmente puro | Soda caustica calda, potassa caustica, cloro secco | Involucri di pompe, corpi di valvole, gusci di evaporatori, parti di celle a diaframma |
| M35-1, M35-2 | Nichel-rame | Acqua di mare, acido fluoridrico diluito, acido solforico moderato | Corpi valvola, corpi pompa, flange, raccorderia |
| M30C | Nichel-rame-carbon | Simile al nichel-rame, con carbonio controllato per condizioni di processo specifiche | Trim di valvole e pompe, apparecchiature di processo |
| N7M, N12MV | Nichel-molibdeno | Riducenti degli acidi, in particolare dell'acido cloridrico in condizioni di bassa ossidazione | Giranti, trim della valvola, agitatori, parti interne del reattore |
| CW-6M, CW-12MW | Nichel-molibdeno-chromium | Sia mezzi ossidanti che riducenti; ampia esposizione chimica e petrolchimica | Sistemi di lavaggio, parti di pompe chimiche, componenti contenenti pressione |
| CW-6MC | Ni-Cr-Mo con niobio | Sono richiesti servizio al cloruro, resistenza alla vaiolatura e alla tensocorrosione | Involucri di pompe, hardware marino, apparecchiature di controllo dell'inquinamento |
| CY40 | Nichel-cromo | Servizio caustico a temperatura elevata, gas alogeni, atmosfere di trattamento termico | Parti di forni, apparecchiature per il trattamento chimico, hardware per saponi e detergenti |
Un malinteso comune è che lo standard garantisca un tasso di corrosione specifico. Non è così. ASTM A494 definisce composizione, proprietà e test; la selezione della qualità corretta rimane parte della progettazione ingegneristica e nessuna specifica di fusione può sostituire tale compito.
Chimica, prove meccaniche e obblighi di certificazione
La fiducia in una fusione A494 deriva da una verifica documentata, non solo dal nome della lega. Lo standard richiede che la chimica venga controllata come analisi termica e la fonderia deve riportare le proprietà meccaniche applicabili al grado. Gli acquirenti possono anche aggiungere verifiche supplementari, ma tali controlli devono essere esplicitamente dichiarati nella richiesta di preventivo.
| Fase di verifica | Cosa conferma | Quando richiederlo |
|---|---|---|
| Analisi del calore | La composizione del fuso soddisfa i limiti di qualità | Ogni manche, obbligatoria secondo la norma |
| Analisi del prodotto | La composizione del getto finito rientra nella tolleranza | Ogni volta che la tracciabilità di una fusione specifica è fondamentale |
| Trazione, snervamento, allungamento | Prestazioni meccaniche del materiale trattato termicamente | Ogni calore, riportato nel certificato del materiale |
| Prova di durezza | Condizione di trattamento termico | Per gradi con gamme di durezza specificate |
| Revisione della procedura di riparazione-saldatura | Il metallo saldato corrisponde alla chimica del grado e alle prestazioni di corrosione | Quando sono consentite riparazioni saldate |
| Esame radiografico | Solidità interna ed assenza di difetti da ritiro | Per componenti critici per il mantenimento della pressione o per la sicurezza |
| Identificazione positiva del materiale (PMI) | Conferma che la parte finale è il voto previsto | Per il controllo del rischio legato ai materiali misti in grandi scorte di leghe |
Lasciare questi assegni fuori dall'ordine di solito fa risparmiare un po' di soldi all'inizio e può costare molto di più in seguito. Un calore etichettato erroneamente o una cavità di restringimento non rilevata all'interno del corpo di una pompa chimica è costoso da riparare una volta che l'apparecchiatura è in servizio.
Come specificare correttamente i getti ASTM A494
Una specifica scritta correttamente non lascia spazio a interpretazioni, quindi ogni RFQ dovrebbe fissare sei punti:
- Fare riferimento allo standard e all'edizione: ASTM A494/A494M-22, o all'edizione attualmente in vigore al momento dell'ordine.
- Indicare l'esatta designazione del grado, ad esempio CW-6MC, M35-1 o N7M, e qualsiasi condizione di trattamento termico supplementare.
- Definire la forma di consegna: grezzo, sabbiato, lavorato o con tagliandi di prova allegati.
- Elencare la verifica richiesta: PMI, radiografia, esame con coloranti penetranti, test di pressione idrostatica o mappatura della durezza.
- Richiedere la tracciabilità completa dal numero di colata alla singola fusione, con un rapporto di prova del materiale firmato.
- Concordare una politica di riparazione-saldatura: quali qualità possono essere saldate e se il trattamento termico è obbligatorio dopo la saldatura.
Una specifica chiara aiuta anche la fonderia a valutare il lavoro in modo realistico. Quando l'acquirente e la fonderia partono dallo stesso documento di riferimento, il preventivo, il percorso di produzione e il controllo finale rimangono tutti allineati.
Valutazione di una fonderia per getti in lega di nichel ASTM A494
La capacità della fonderia decide se lo standard è effettivamente soddisfatto, quindi valuta la struttura piuttosto che la brochure. Cerca prove di quattro cose: test chimici e meccanici interni, esperienza documentata con fusioni ricche di nichel, un processo di fusione che si adatti alla geometria della parte e un sistema di ispezione disciplinato.
- Attrezzature di laboratorio interne per la verifica chimica e i test meccanici, quindi i risultati non vengono ritardati da attese di terze parti.
- Esperienza di fusione con leghe ad alto contenuto di nichel e a base di nichel, compreso il controllo della temperatura di fusione, della disossidazione e della pratica di colata.
- Flessibilità del processo: fusione in sabbia-resina per alloggiamenti di grandi dimensioni, fusione a cera persa per rifiniture di precisione, schiuma persa per forme complesse a pareti sottili e fusione centrifuga per parti tubolari.
- Capacità di trattamento termico e finitura, quindi le condizioni di trattamento termico dello standard sono controllate internamente.
- Registri di qualità che riconducono ogni fusione a un numero di colata e includono i rapporti dimensionali e NDT richiesti.
I componenti della pompa sono un buon punto di partenza per valutare un fornitore, perché combinano integrità della pressione, controllo dimensionale e resistenza alla corrosione in un unico componente. Gli involucri delle pompe per servizi chimici vengono normalmente fusi in gradi di nichel-rame e nichel-molibdeno-cromo secondo A494 e la stessa fonderia dovrebbe essere in grado di lavorare internamente le superfici di tenuta.
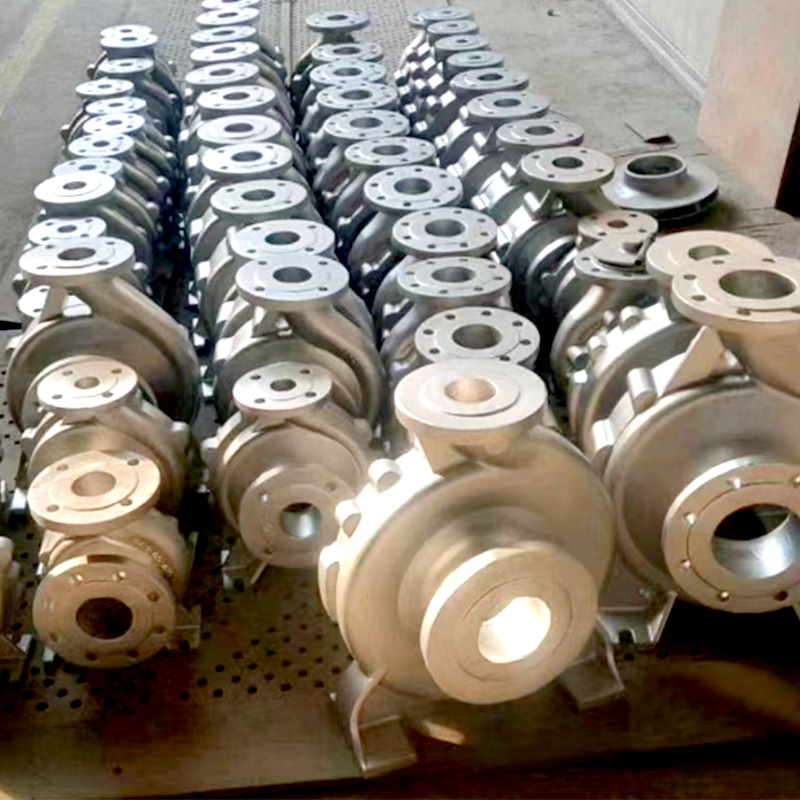 Custodia per pompa in resina colata in sabbia per applicazioni industriali Questa cassa della pompa in resina colata in sabbia dimostra la capacità della fonderia di combinare integrità della pressione, controllo dimensionale e resistenza alla corrosione, rendendola una parte fondamentale da ispezionare quando si valutano le capacità di fusione e lavorazione di un fornitore. Visualizza il prodotto →
Valvole e dispositivi di controllo del flusso seguono la stessa logica. Una valvola a cerniera in una linea di processo corrosiva o abrasiva è solitamente un pezzo fuso con una pressione nominale e una superficie di accoppiamento stretta, quindi il reparto modelli e il reparto di lavorazione della fonderia determinano la qualità finale.
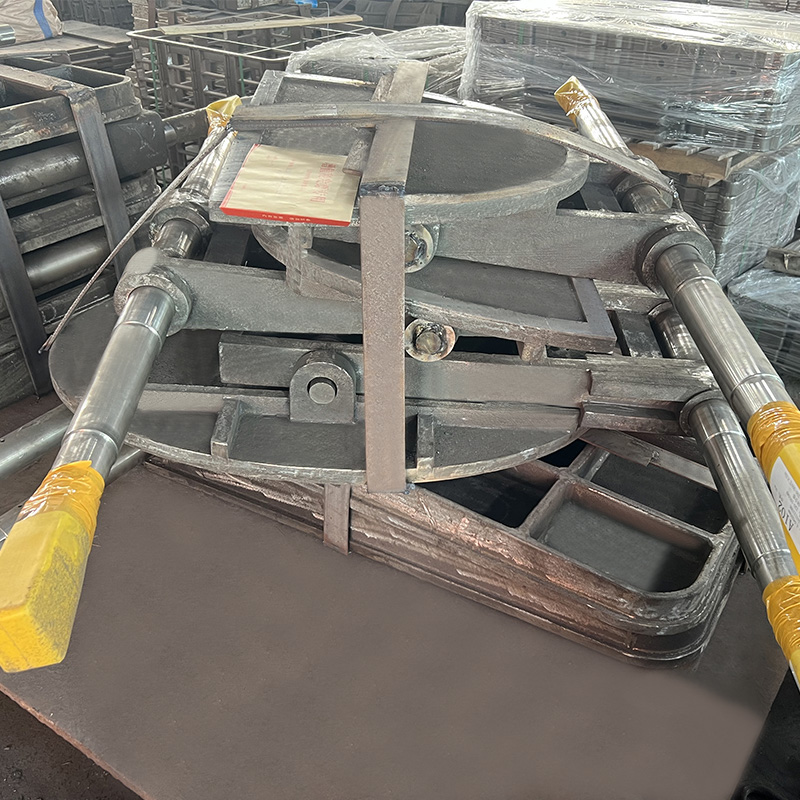 Valvola a cerniera in fusione di schiuma persa per sistemi di controllo dei fluidi Questa valvola a cerniera è prodotta mediante colata in schiuma persa per geometrie complesse e dimensioni precise, offrendo una tenuta affidabile in servizio ad alta pressione, rendendola un esempio adeguato della capacità del fornitore nei componenti di controllo del flusso. Visualizza il prodotto →
Per le tubazioni, gli acquirenti spesso combinano i raccordi fusi A494 con tubi fusi mediante centrifugazione. Quando la linea trasporta calore e sostanze corrosive, un tubo in acciaio inossidabile fuso prodotto su una macchina centrifuga è un pratico compagno delle fusioni in lega di nichel.
 Tubo in acciaio inossidabile resistente al calore fuso centrifugo Questo tubo in acciaio inossidabile resistente al calore è realizzato mediante fusione centrifuga per garantire densità e resistenza uniformi nelle linee ad alta temperatura e alta pressione, integrandosi con i raccordi in lega di nichel nei sistemi di tubazioni corrosive. Visualizza il prodotto →
La scelta del processo influenza i record di qualità. Le fonderie che controllano la sequenza dal modello al getto, come quelle che utilizzano il processo di colata a schiuma persa , può mantenere lo spessore della parete su geometrie complesse senza costose lavorazioni meccaniche. Per piccoli componenti in lega di nichel, controllo dei difetti nel processo di fusione a cera persa di precisione è altrettanto importante, quindi chiedi al fornitore come previene i difetti comuni della fusione a cera persa.
Certificazioni come la ISO 9001:2015 sono una base piuttosto che una garanzia. Ciò che conta di più in un ordine di leghe di nichel è la comprovata esperienza della fonderia con materiali resistenti alla corrosione, la sua disponibilità a condividere dati di test e registrazioni delle procedure e la sua capacità di rispondere a una domanda tecnica con dettagli piuttosto che vaghe garanzie.
Domande frequenti su ASTM A494
Qual è la differenza tra ASTM A494 e ASTM A743?
A743 è la specifica generale per i getti di ferro-cromo, ferro-cromo-nichel e a base di nichel resistenti alla corrosione; A494 è limitato a getti di nichel e leghe ricche di nichel con test chimici e meccanici più strettamente controllati. Utilizzare A494 quando il componente è una vera lega di nichel e l'ambiente richiede quel livello di lega.
I getti ASTM A494 sono saldabili?
SÌ. Lo standard consente saldature di riparazione qualificate con metallo d'apporto corrispondente. La preoccupazione principale è la corrosione localizzata nella zona di saldatura, quindi le riparazioni dovrebbero essere attentamente controllate e i gradi che richiedono un trattamento termico post-saldatura devono essere nuovamente trattati e testati.
Il trattamento termico è obbligatorio per tutti i gradi A494?
No. Alcuni gradi sono accettabili allo stato grezzo, mentre altri possono essere ordinati allo stato ricotto o trattato con soluzione. Il certificato della fonderia deve indicare le condizioni di consegna e i risultati meccanici associati.
PMI e radiografia sono incluse nella norma ASTM A494?
Non automaticamente. PMI e radiografia sono misure supplementari che l'acquirente può aggiungere all'ordine d'acquisto. Per i getti in lega di nichel che mantengono la pressione, entrambi i controlli sono fortemente raccomandati.
Quale grado è il migliore per il servizio dell'acqua di mare?
I gradi di nichel-rame come M35-1 e M35-2 hanno una lunga storia nell'acqua di mare, mentre CW-6MC è preferito dove la vaiolatura da cloruro e la tensocorrosione sono i rischi principali. La decisione finale dipende dalla temperatura, dalla geometria della fessura, dalla velocità e dal contenuto di ossigeno.
Specificare la norma ASTM A494 è il primo passo, ma la vera garanzia deriva dall'esecuzione quotidiana della fonderia. Un fornitore in grado di gestire l'intera catena di produzione, dalla progettazione del modello e fusione fino alla fusione, al trattamento termico, alla lavorazione meccanica e all'ispezione in un unico stabilimento, ha molte più probabilità di produrre getti in lega di nichel che superano sia gli standard che la prova del tempo in un servizio corrosivo.